
煤矸石是煤炭开采与洗选过程产生的固体废弃物,其中伴生硫铁矿资源,通过破碎、磨矿、浮选工艺可以回收硫精砂,实现固废资源化利用。但煤矸石本身质地松软、脆性大,硫铁矿嵌布特性特殊,破碎环节的设备选型直接决定硫精砂回收率。不少企业前期选用锤式破碎机处理煤矸石,生产中频繁遇到矿石泥化、细粒级硫铁矿随尾矿流失,也就是行业所说的跑矿问题,严重降低硫精砂产量与经济效益。实践证明,煤矸石提炼硫精砂工艺,选用对辊破碎机作为中细碎设备,能够有效规避泥化难题,成为硫精砂回收生产线的优选破碎装备。
锤破依靠高速旋转锤头冲击击打物料实现破碎,打击力度强,适合粗碎作业。但加工含硫煤矸石时弊端十分突出。煤矸石脆性高,锤头猛烈撞击会把大量矿物过度粉碎,产生大量微细泥质颗粒。这些泥化矿泥会包裹硫铁矿颗粒,浮选药剂难以有效吸附,分选难度大幅上升。大量细泥进入浮选槽后,部分硫铁矿微粒无法沉淀,随尾矿排出造成跑矿,硫精砂回收率明显下滑。同时,高速冲击造成过粉碎,成品粒度波动大,不利于后续浮选分级作业,还会增加后续水处理压力,设备锤头磨损快,运维成本居高不下。
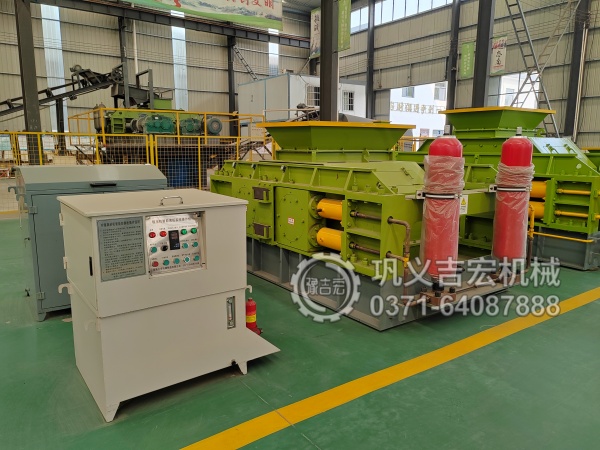
对辊破碎机采用挤压剪切破碎原理,依靠两个辊体低速相向转动,对物料施加压力使颗粒沿矿物解理面开裂,不是暴力冲击破碎,能够很好控制过粉碎,减少泥化现象,契合煤矸石提硫工艺要求。煤矸石送入辊缝之间,在料层挤压作用下,硫铁矿与脉石实现解离,产生的合格颗粒占比高,微细泥产量低,最大程度保留硫铁矿有效颗粒,减少浮选跑矿损失,提升硫精砂回收率。出料粒度均匀稳定,可通过调整辊隙灵活控制破碎粒径,为浮选工序提供理想入料条件。
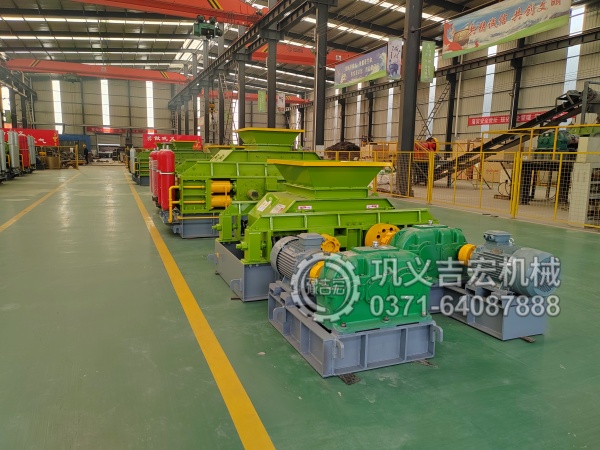
针对煤矸石含硫物料磨蚀特性,专用对辊破碎机辊皮选用高铬耐磨材质,抗冲击、耐磨损,使用寿命更长。设备运行转速低,振动小,粉尘产生量低于锤破,配套简单除尘装置即可满足环保要求。结构简单紧凑,占地面积小,土建投入低,老生产线改造也能快速安装落地。在煤矸石提硫闭路破碎流程中,物料经对辊破碎后筛分,粗颗粒返回破碎机再次辊压,合格物料进入磨矿浮选工段,整套工艺流畅稳定。
当然,煤矸石提硫破碎方案,需要结合原料块度、硫铁矿嵌布粒度、处理量来匹配设备型号。如果来料块度偏大,前端可搭配粗碎设备预破,再送入对辊破碎机进行中细碎,避免大块物料直接进辊压机造成设备过载。源头厂家还可根据煤矸石样品做破碎试验,优化辊隙参数,定制辊皮结构,进一步降低泥化风险。
固废资源化政策持续推进,煤矸石回收硫精砂项目越来越多,破碎设备是整条生产线提质关键。锤破虽破碎效率高,但过粉碎泥化跑矿痛点难以解决。对辊破碎机凭借低过粉碎、粒度可控、运维成本低的优势,完美适配煤矸石提炼硫精砂工况,减少有用矿物流失,提升硫精砂产出效益,助力矿山企业做好固废综合利用,实现环保与增收双赢。
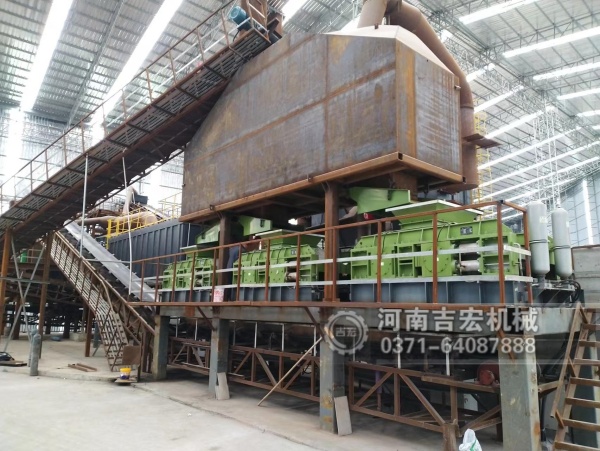
吉宏机械是对辊破碎机的专业生产厂家,生产经验丰富、机械性能好,技术有保障,并且价格优惠,可以为您减去很多不必要的开支。有需要的用户朋友,欢迎在线咨询进行详细了解或来厂参观试机!联系电话:13849116116。
